

Quand un phare de travail LED tombe en panne prématurément, ce sont rarement les LED elles-mêmes qui lâchent en premier. Ce qui cède, c'est la lampe qui les entoure : une chaleur qui n'est pas évacuée, une soudure qui se fissure, une lampe branchée à l'envers, une lentille qui jaunit. Chacun de ces défauts remonte généralement à un endroit où la lampe a été rendue moins chère.
Ce guide passe en revue sept de ces endroits, ce que chacun entraîne en service et la façon dont nous fabriquons nos lampes pour en réduire le risque. Il s'adresse aux ingénieurs et aux acheteurs qui comparent des fournisseurs, car presque aucun de ces choix n'est visible sur une fiche technique ou sur une photo.
Pourquoi la chaleur détermine la durée de vie d'un phare de travail LED
Une LED transforme une partie de sa puissance en lumière et l'essentiel du reste en chaleur au niveau de la jonction, le point de la puce où la lumière est produite. Le Département de l'Énergie des États-Unis le dit clairement : la chaleur à la jonction est la cause principale de la dépréciation du flux lumineux, et si un bref passage à haute température est réversible, un fonctionnement continu à haute température entraîne une perte définitive de flux lumineux.
Cette chaleur doit passer de la LED au circuit imprimé, traverser une couche de matériau d'interface thermique puis gagner le boîtier, qui la cède à l'air. Trois des sept économies décrites ci-dessous se situent sur ce trajet. Chacune ajoute une résistance au flux de chaleur : la LED fonctionne alors plus chaud que prévu à la conception, perd son flux plus vite et, aux emplacements les plus défavorables de la lampe, grille.
1. Le boîtier : alliage de magnésium et parois trop minces
Le boîtier d'une lampe est aussi son dissipateur thermique. L'aluminium injecté A380 conduit la chaleur à 96 W/m·K. Les deux alliages de magnésium les plus utilisés en fonderie sous pression conduisent beaucoup moins bien : AZ91D à 51 W/m·K et AM60B à 61, selon les données publiées sur ces alliages. Le magnésium est environ un tiers plus léger et se coule en parois minces, ce qui réduit le coût matière, mais un boîtier dans ces alliages évacue la chaleur des LED plus lentement que la même forme en aluminium. Le choix de l'alliage compte : certains alliages de magnésium, comme l'AM20 à 94 W/m·K, s'approchent de l'aluminium, c'est pourquoi il vaut la peine de demander la nuance par son nom.
| Alliage | Type | Conductivité thermique (W/m·K) | Masse volumique (g/cm³) |
|---|---|---|---|
| A380 | Aluminium injecté | 96 | 2.74 |
| AM60B | Magnésium injecté | 61 | 1.80 |
| AZ91D | Magnésium injecté | 51 | 1.81 |
L'épaisseur des parois joue de la même façon. Une embase et des ailettes plus minces contiennent moins de métal pour répartir la chaleur, et la zone située sous chaque LED chauffe davantage.
Notre façon de faire : nos boîtiers sont en alliage d'aluminium injecté, avec le dissipateur venu de fonderie, et le boîtier est dimensionné selon la puissance de chaque modèle au lieu d'être partagé entre plusieurs puissances.
2. Le circuit imprimé : trop mince, avec une couche isolante médiocre
Les phares de travail LED montent leurs LED sur des circuits imprimés à âme métallique : un circuit en cuivre mince, une couche isolante et une base en aluminium. La couche isolante est le goulot d'étranglement. Le guide de conception de cartes de Cree indique que les performances thermiques chutent fortement lorsque cette couche conduit moins d'environ 2 W/m·K, et montre qu'un même matériau peut être annoncé à 2.2 W/m·K selon la méthode d'essai normalisée ou à plus de 30 selon une méthode non normalisée. Une valeur figurant sur la fiche technique d'une carte n'est comparable que si l'on sait comment elle a été mesurée.
Une base en aluminium plus mince répartit moins la chaleur avant qu'elle n'atteigne le boîtier, ce qui concentre la chaleur sous les LED.
Notre façon de faire : le circuit imprimé et son épaisseur sont choisis selon la puissance de chaque modèle, pas selon le prix de carte le plus bas.
3. La pâte thermique : irrégulière, ou de mauvaise qualité
Entre le circuit imprimé et le boîtier, il reste toujours un interstice, aussi plates que paraissent les deux surfaces. L'air dans cet interstice conduit environ 0.024 W/m·K ; un matériau d'interface thermique, généralement une pâte ou un pad, le comble donc à environ 0.1 à 10 W/m·K. Le guide de gestion thermique de Cree résume la règle par « thin to win » (plus c'est mince, mieux c'est) : la couche doit être mince, régulière et complète. Trop épaisse, elle ajoute de la résistance ; les manques laissent de l'air ; certains matériaux sont chassés hors du joint (effet de pompage, ou pump-out) au fil des cycles d'échauffement et de refroidissement et laissent des vides derrière eux.
Une pâte appliquée à la main, ou un composé moins cher à faible conductivité, produit exactement ces défauts. La lampe passe un test rapide à l'usine et chauffe sur le terrain.
Notre façon de faire : la pâte est appliquée en couche régulière sur toute la surface du circuit imprimé, avec un composé choisi pour sa conductivité thermique plutôt que pour son prix.
4. La soudure : refusion mal maîtrisée
Les LED et les composants du driver sont soudés dans un four de refusion qui suit un profil de température défini. Si la température de pic est trop basse ou si la soudure reste en fusion trop peu de temps, on obtient une soudure froide qui semble saine et conduit le courant, mais qui est fragile. Sur un véhicule, cette soudure subit ensuite deux types de contraintes : les cycles de température, qui fatiguent un peu la soudure à chaque montée et descente en température, et les vibrations, qui font fléchir la carte jusqu'à ce qu'une soudure affaiblie se fissure. La lampe se met à scintiller, puis s'éteint, souvent seulement lorsque la machine tourne.
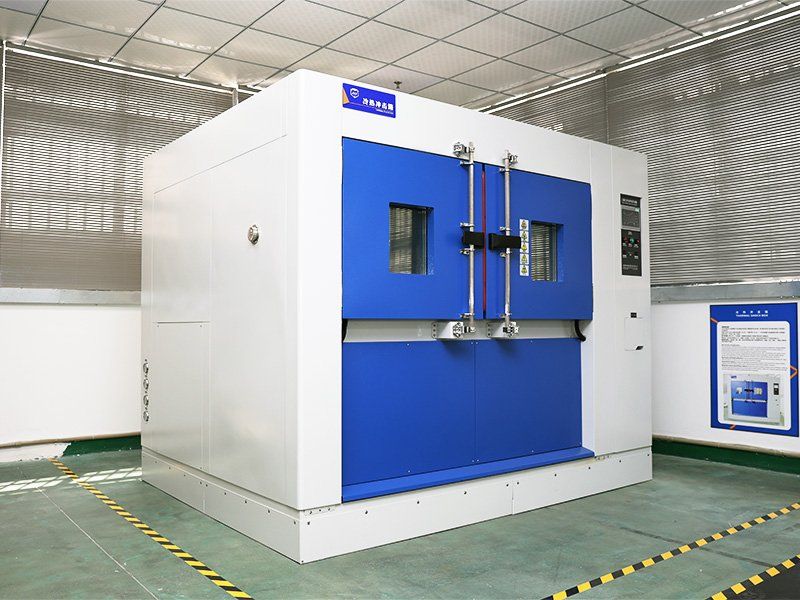
Notre façon de faire : notre ligne CMS applique un profil de refusion maîtrisé, et chaque conception passe sur notre propre table vibrante selon le profil vibratoire du client ainsi qu'en cycles de chocs thermiques avant la production. Avant expédition, chaque lampe est mise sous tension pour un test de déverminage (burn-in) en alternant une alimentation 12 V et 24 V. Pour la façon dont les valeurs de vibration sont exprimées, voir tenue aux vibrations.
5. Inversion de polarité : aucune protection quand les fils sont intervertis
Les phares de travail sont souvent câblés sur le terrain, sur des machines où les deux fils sont noirs ou dont le code couleur s'est effacé. Une lampe sans protection contre l'inversion de polarité peut être endommagée dès la première inversion du positif et du négatif. Le côté véhicule n'est pas tendre non plus : l'ISO 16750-2, la norme sur les contraintes électriques des véhicules routiers, comprend des essais de tension inversée et de délestage de charge (load dump), la surtension qui se produit lorsqu'une batterie se déconnecte pendant que l'alternateur charge.
Notre façon de faire : nos drivers intègrent une protection contre l'inversion de polarité, et nos phares de travail fonctionnent en 9–32 V DC, si bien qu'une même référence couvre les machines 12 V et 24 V.
6. La lentille : un plastique qui jaunit
Le polycarbonate est résistant, c'est pourquoi on l'utilise pour les lentilles de phares de travail, mais un polycarbonate non stabilisé jaunit sous les ultraviolets, transmet moins de lumière et devient plus cassant. Les fabricants de résine proposent précisément pour cette raison des grades stabilisés UV et des revêtements. Une lentille moins chère paraît identique le jour de la livraison et, après un temps en extérieur, laisse passer nettement moins de lumière. Plus d'informations sur les matériaux de lentille dans lentille en polycarbonate.
Notre façon de faire : la plupart de nos lentilles sont en polycarbonate anti-UV ; certains modèles ont une lentille à surface durcie, et certains utilisent plutôt du verre.
7. Les joints : un silicone qui dégaze et embue la lentille
Un phare de travail est étanche pour empêcher l'eau d'entrer, ce qui retient aussi à l'intérieur tout ce que dégagent les matériaux. Colles, joints plats, joints toriques et résines d'enrobage peuvent libérer des composés volatils lorsqu'ils chauffent. Dans une lampe fermée, ces composés se condensent sur la face intérieure de la lentille en un voile qui ressemble à de la saleté, et ils peuvent aussi être absorbés par le silicone des LED elles-mêmes et le décolorer. La note de compatibilité chimique de Cree présente un luminaire presque étanche dont la lumière avait visiblement jauni après moins de 100 heures, et un groupe d'essai étanche qui avait perdu 90 % de son flux lumineux après 450 heures, alors qu'un groupe dont le boîtier était ventilé a récupéré presque tout le flux perdu en 24 heures.
L'étanchéité reste nécessaire. L'enjeu est d'utiliser des matériaux d'étanchéité qui ne dégazent pas à la température de fonctionnement de la lampe, et de tester la lampe finie à chaud.
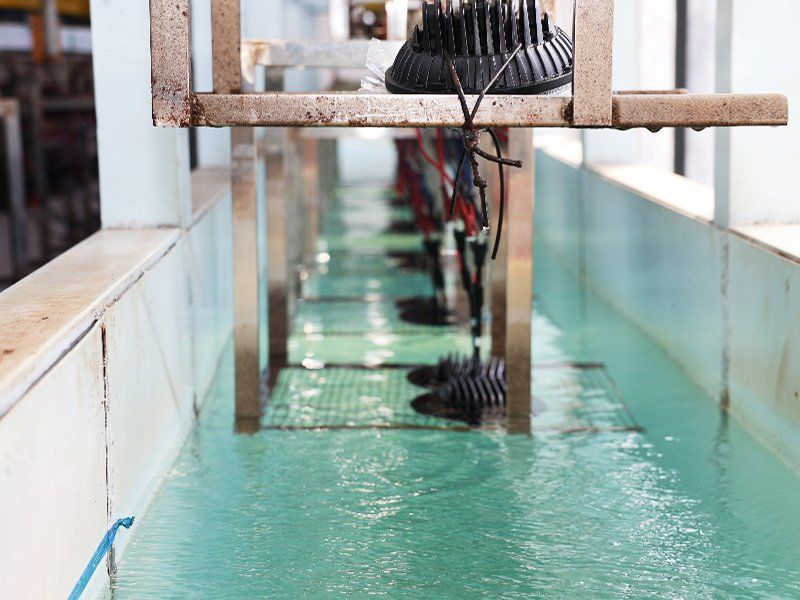
Notre façon de faire : les matériaux d'étanchéité sont choisis en tenant compte du dégazage, le driver est enrobé de résine, et la lampe scellée passe nos essais d'immersion, de projection d'eau haute pression et de chocs thermiques. La comparaison des indices IP d'étanchéité est traitée dans IP69K vs IP68.
Sept économies, leurs conséquences et les questions à poser
| Où l'économie est faite | Ce qu'elle entraîne | Ce qu'il faut demander au fournisseur |
|---|---|---|
| Boîtier en alliage de magnésium, parois minces | LED trop chaudes, baisse de flux plus rapide, certaines LED grillent | Nuance d'alliage du boîtier et épaisseur des parois |
| Circuit imprimé mince, couche isolante médiocre | Chaleur piégée sous les LED | Type de circuit imprimé, et méthode de mesure de la conductivité de la couche isolante |
| Pâte thermique irrégulière ou bas de gamme | Points chauds, baisse de flux plus rapide | Matériau d'interface thermique et mode d'application |
| Refusion mal maîtrisée | Scintillement, puis panne sous vibrations | Maîtrise du profil de refusion, essais de vibration et de chocs thermiques |
| Pas de protection contre l'inversion de polarité | Lampe détruite en cas de branchement inversé | La protection contre l'inversion de polarité est-elle intégrée ? |
| Lentille non stabilisée | Jaunissement, moins de lumière | Matériau de la lentille et stabilisation UV |
| Matériaux d'étanchéité qui dégazent | Voile à l'intérieur de la lentille, décoloration des LED | Matériaux d'étanchéité et essais à chaud de la lampe scellée |
Questions à poser à tout fournisseur
Le tableau couvre les sept économies. Trois autres questions méritent d'être posées à celui qui fabrique vos lampes, car elles dépendent du modèle et du programme :
La lampe dispose-t-elle d'un évent ou d'une membrane de respiration, et comment la condensation est-elle gérée ?
Le driver réduit-il la puissance si la lampe surchauffe ?
Quels essais de transitoires, comme le délestage de charge, la lampe a-t-elle passés, et selon quelle norme ?
La comparaison des caractéristiques entre fournisseurs est traitée dans projecteurs LED pour engins. Pour la gamme, voir phares de travail LED.
Si une lampe que vous utilisez aujourd'hui tombe régulièrement en panne de l'une de ces façons, envoyez-nous le modèle, la machine et une description de la panne. Nous vous dirons laquelle des sept causes est la plus probable et ce que nous changerions.
Questions fréquentes
Pourquoi les phares de travail LED grillent-ils rapidement ?
Le plus souvent à cause de la chaleur. Si le boîtier, le circuit imprimé ou la pâte thermique ne peuvent pas évacuer la chaleur des LED, celles-ci fonctionnent plus chaud que prévu, perdent leur flux plus vite et, aux emplacements les plus défavorables, grillent. Les soudures de mauvaise qualité et l'absence de protection contre l'inversion de polarité provoquent les pannes soudaines.
Pourquoi mon phare de travail LED scintille-t-il quand la machine tourne ?
Un scintillement qui apparaît avec les vibrations du moteur indique souvent une soudure fissurée ou une connexion desserrée à l'intérieur de la lampe. Les cycles de température fragilisent la soudure avec le temps, et les vibrations ouvrent la fissure.
Pourquoi y a-t-il un voile à l'intérieur de mon phare de travail LED ?
Soit de l'humidité a franchi un joint, soit des matériaux à l'intérieur de la lampe ont dégazé et se sont condensés sur la lentille. La chaleur favorise le dégazage : le phénomène apparaît donc surtout dans les lampes qui chauffent.
Brancher un phare de travail LED à l'envers peut-il l'endommager ?
Oui, si la lampe n'a pas de protection contre l'inversion de polarité. Demandez au fournisseur si le driver est protégé avant que les lampes ne soient montées par les équipes sur le terrain.